Zakup oprawy z napisem „do przemysłu spożywczego” nie zamyka tematu bezpieczeństwa żywności. Najczęstszy błąd polega na tym, że dział techniczny wybiera jasne, energooszczędne LED-y, a dopiero przy audycie okazuje się, że uszczelka nie znosi środka myjącego, osłona pęka przy uderzeniu skrzynką albo nad linią otwartego produktu wisi lampa, której fragment może wpaść do wsadu. Oświetlenie LED zgodne z HACCP nie jest osobnym certyfikatem lampy. To zestaw decyzji: gdzie wisi oprawa, jak jest myta, co może z niej odpaść i czy człowiek przy linii naprawdę widzi zabrudzenie, zmianę barwy i uszkodzenie opakowania.
Dlaczego oświetlenie LED ma znaczenie w systemie HACCP
HACCP to system identyfikowania i ograniczania zagrożeń dla bezpieczeństwa żywności, a nie osobna norma dla źródeł światła. W analizie zagrożeń lampa rzadko występuje jako samodzielny punkt krytyczny, ale bardzo często jest elementem programu warunków wstępnych: higieny, utrzymania ruchu i kontroli wizualnej. Jeśli światło jest słabe, nierówne albo oślepia, pracownik później zauważa pleśń, ciało obce, nieszczelne zgrzewy albo resztki produktu na taśmie.
Uszkodzona oprawa może sama stać się źródłem zagrożenia fizycznego. Do produktu mogą trafić odłamki szkła, kawałki plastiku, drobne elementy elektroniki, pył z wnętrza obudowy albo fragment uszczelki. W strefie otwartego produktu takie zdarzenie kończy się zatrzymaniem partii, segregacją i często utylizacją. W magazynie zamkniętych opakowań ryzyko jest mniejsze, ale nadal realne przy kompletacji i przepakowywaniu.
LED ogranicza część problemów starszych źródeł. Świetlówki wymagają częstszej wymiany, gasną nagle, a uszkodzona rura z rtęcią jest kłopotem zarówno higienicznym, jak i środowiskowym. Dioda nie znika z dnia na dzień w ten sam sposób, lecz też się starzeje: spada strumień, zmienia się barwa, a zasilacz może paść w wilgoci. Dobre światło nie poprawia jakości żywności. Pozwala tylko szybciej zobaczyć wadę, zanim produkt pojedzie dalej.
W praktyce różnica widać na prostym scenariuszu. Na stanowisku dekorowania dań gotowych oprawa o słabym oddawaniu barw sprawia, że zrumienienie i zielenienie wyglądają „płasko”. Kontrola opiera się wtedy na nawyku, nie na wzroku. Po wymianie na oświetlenie o wyższym współczynniku oddawania barw ta sama osoba szybciej wyłapuje przypalenie i obce wtrącenia, choć receptura się nie zmieniła.
Co oznacza „oświetlenie zgodne z HACCP” w praktyce
Ocena ryzyka zamiast uniwersalnej lampy „HACCP”
Nie istnieje jedna, formalna kategoria produktu, która gwarantuje zgodność z HACCP w każdym zakładzie. Oprawę dobiera się do analizy zagrożeń, rodzaju produkcji, lokalizacji i sposobu czyszczenia. Nad zamkniętą linią pakującą kartony ryzyko odłamka jest inne niż nad odkrytym kotłem, stołem rozbioru albo taśmą z niezabezpieczonym pieczywem.
Chłodnia, magazyn surowca i strefa wysokiego ryzyka nie mogą dostać tej samej specyfikacji tylko dlatego, że wszędzie jest żywność. W chłodni liczy się zakres temperatury i kondensacja. W strefie otwartego produktu liczy się gładka obudowa, brak ostrych krawędzi i odporność na pianę oraz chemię. W magazynie wysokiego składowania ważniejsze stają się równomierność, wysokość montażu i odporność na uderzenie.
Jeśli dostawca obiecuje „lampę HACCP” bez pytania o strefę, środek myjący i sposób montażu, to hasło marketingowe, nie ocena ryzyka. Bezpieczne oświetlenie w produkcji żywności zaczyna się od mapy pomieszczeń, a nie od katalogu.
Najważniejsze właściwości oprawy
Konstrukcja powinna ograniczać ryzyko rozbicia i uwolnienia fragmentów. W newralgicznych miejscach szuka się opraw nietłukących albo takich, w których osłona i komora optyczna nie rozsypują się na ostre kawałki przy typowym uderzeniu. Sama deklaracja „tworzywo sztuczne” nie wystarcza: liczy się, czy materiał żółknie, kruszeje i czy da się go domyć.
Obudowa ma być gładka i łatwa do umycia, bez szczelin, w których zostają tłuszcz, mąka, pył mięsny i wilgoć. Żebra chłodzące od strony pomieszczenia produkcyjnego bywają pułapką higieniczną, nawet jeśli poprawiają trwałość elektroniki. Materiały muszą znosić korozję oraz środki używane w danym zakładzie: chlor, zasady, kwasy, preparaty pianowe. To, co wytrzymuje wodę z kranu, nie musi wytrzymać codziennego mycia w masarni.
Mocowanie ma być pewne. Drgania linii, wózki i zmiany temperatury obluzowują wkręty i uchwyty. Oprawa, która wisi na jednym, skorodowanym zaczepie, jest zagrożeniem mechanicznym niezależnie od klasy szczelności. W karcie produktu warto sprawdzić sposób montażu, dostęp do zasilacza i to, czy konserwacja nie wymaga rozbierania lampy nad otwartym produktem.
Dokumentacja potrzebna podczas kontroli
Dla działu technicznego podstawą są deklaracja zgodności, karta techniczna oraz instrukcja montażu i konserwacji. Z tych dokumentów wynika stopień szczelności IP, odporność mechaniczna, zakres temperatury, materiał osłony i zalecenia dotyczące mycia. Bez nich audytor i własny zespół jakości oceniają lampę „na oko”.
Równie ważne jest dokumentowanie kontroli stanu opraw, wymian i działań po uszkodzeniu. Wpis „wymieniono lampę na hali” nic nie mówi. Lepszy ślad to data, lokalizacja, rodzaj usterki, czy doszło do rozsypania elementów i co zrobiono z produktem znajdującym się poniżej. Certyfikaty bywają przydatne, ale nie zastępują zakładowej analizy ryzyka ani prawidłowego montażu. Oprawa z dobrym papierem, zamontowana nad odpływem i myta dyszą pod innym kątem, niż przewidział producent, przestaje być tym, co opisuje karta.
Normy, przepisy i parametry techniczne istotne dla zakładów spożywczych
Natężenie światła i komfort widzenia
Przy projektowaniu miejsc pracy we wnętrzach punktem odniesienia jest norma PN-EN 12464-1. Nie podaje ona jednej liczby luksów „dla całego zakładu spożywczego”. Natężenie oświetlenia w zakładzie spożywczym zależy od zadania wzrokowego: ciąg komunikacyjny, magazyn, sortowanie, dekorowanie i kontrola jakości to różne pozycje w tabelach normy.
Sam wynik w luksach na środku stołu nie wystarcza. Równomierność, ograniczenie olśnienia i rozmieszczenie opraw decydują o tym, czy cień regału albo błysk mokrej posadzki nie ukrywa wady. Zbyt ostre światło punktowe na folii i stali nierdzewnej męczy wzrok szybciej niż nieco słabsze, ale równomierne oświetlenie.
Temperatura barwowa i współczynnik oddawania barw, oznaczany często jako CRI albo Ra, wpływają na ocenę koloru produktu, zabrudzeń i oznaczeń. Neutralna barwa, zwykle w okolicy 4000 K, bywa praktycznym kompromisem na produkcji. Przy kontroli mięsa, warzyw, sosów i dań gotowych wyższe oddawanie barw pomaga odróżnić naturalny kolor od przebarwienia. Dokładną wartość należy wiązać z zadaniem, a nie z modą na „białe, ostre światło”.
Szczelność, odporność mechaniczna i warunki środowiskowe
Stopień ochrony IP czyta się jak dwa osobne komunikaty. Pierwsza cyfra mówi o ochronie przed pyłem i ciałami stałymi, druga o odporności na wodę. IP65 nie oznacza tego samego co oprawa przewidziana do mycia pod wysokim ciśnieniem. Zachlapanie, mycie pianowe i mycie lancą stawiają inne wymagania uszczelkom i dławicom kablowym.
Klasa IK opisuje odporność na uderzenia. Przy ciągach, gdzie jeżdżą wózki, skrzynki i sprzęt mobilny, niska odporność mechaniczna kończy się pękniętą osłoną jeszcze przed końcem gwarancji. W chłodniach i pomieszczeniach parowych dochodzi kondensacja, niskie temperatury i częste cykle mycia. Uszczelka, która na sucho wygląda dobrze, po kilkudziesięciu cyklach może się skurczyć i wpuścić wilgoć do zasilacza.
| Warunki w strefie | Na co patrzeć w oprawie | Czego nie zakładać z góry |
|---|---|---|
| Suchy magazyn, sporadyczne ścieranie kurzu | Równomierność, wysokość montażu, IK przy ciągach wózków | Że wysokie IP samo poprawi widoczność etykiet |
| Produkcja, mycie pianą i spłukiwanie | IP dobrane do realnego strumienia wody, gładka obudowa, chemoodporność | Że każda „lampa przemysłowa” znosi środki z karty mycia |
| Mycie pod ciśnieniem, wysoka temperatura wody | Potwierdzenie odporności na taki sposób mycia w dokumentacji | Że IP65 automatycznie wystarcza do lancy ciśnieniowej |
| Chłodnia lub mroźnia | Zakres temperatury oprawy i zasilacza, praca przy kondensacji | Że LED „zawsze lubi mróz” bez sprawdzenia karty |
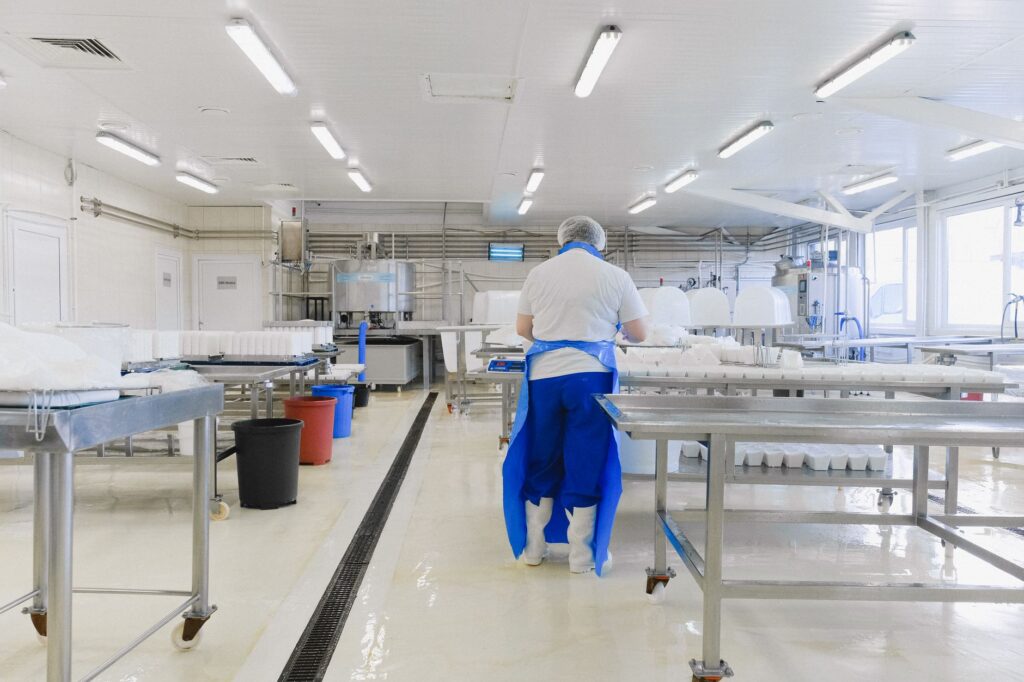
Dodatkowe wymagania dla stref szczególnych
Oświetlenie awaryjne i ewakuacyjne wynika z ochrony przeciwpożarowej oraz potrzeby bezpiecznego opuszczenia budynku, nie z zasad higieny. Oprawy te też jednak wiszą w pomieszczeniach spożywczych, więc ich obudowa, szczelność i sposób serwisu nie mogą być słabszym ogniwem niż lampy podstawowe. Testy awaryjne warto wpisać w ten sam harmonogram, w którym sprawdza się stan osłon.
Strefy zagrożone wybuchem pyłów lub gazów, na przykład przy dużym zapyleniu mąką, cukrem albo oparami rozpuszczalników, mogą wymagać opraw w wykonaniu ATEX. Decyduje ocena ryzyka i klasyfikacja strefy, nie branża „spożywcza” jako taka. Higiena i wykonanie przeciwwybuchowe to osobne cechy. Szczelna lampa łatwa do mycia nie jest automatycznie oprawą Ex, a oprawa Ex nie musi mieć geometrii wygodnej do sanityzacji.
Dobór opraw LED do konkretnych stref zakładu
Produkcja i strefy otwartego produktu
Tu priorytetem są szczelne, odporne mechanicznie oprawy LED dla przemysłu spożywczego, o konstrukcji, którą da się domyć bez zostawiania kieszeni na brud. Nad odkrytym produktem eliminuje się ryzyko odpadania klipsów, szybek i luźnych osłon. Jeśli osłona jest wymienna, procedura wymiany nie może odbywać się w trakcie produkcji pod nią.
Dobre odwzorowanie barw pomaga przy mięsie, pieczywie, warzywach, nabiale i daniach gotowych. Nie chodzi o efekt sklepowy, tylko o powtarzalną ocenę: czy filet jest szary, czy bułka ma nierówną skórkę, czy sos ma obce cząstki. Oświetlenie higieniczne w tej strefie to także brak miejsc, w których kondensat kapie z oprawy na linię.
Przykład z rozbioru: lampa zamontowana tak, że jej krawędź łapie odpryski tłuszczu, a spód jest karbowany, będzie czysta tylko w dniu uruchomienia. Po tygodniu mycie pianą zostawia film w rowkach. Audytor nie pyta wtedy o lumeny, tylko o to, dlaczego program higieny nie obejmuje elementu wiszącego nad stołem.
Chłodnie, mroźnie i pomieszczenia wilgotne
Przed zakupem trzeba sprawdzić dopuszczalny zakres temperatury pracy oprawy i zasilacza, nie tylko „temperaturę otoczenia” z ulotki marketingowej. Inny jest rozruch w mroźni, inny praca ciągła, a jeszcze inny moment, gdy po otwarciu drzwi ciepłe, wilgotne powietrze skrapla się na zimnej obudowie.
Kondensacja niszczy uszczelki i elektronikę szybciej niż sam mróz. LED zwykle zachowuje się w niskiej temperaturze lepiej niż tradycyjne świetlówki, które długo się rozświetlają albo migoczą. To jednak tendencja technologii, nie zwolnienie z lektury dokumentacji. Oprawa bez podanego zakresu ujemnych temperatur nie powinna trafić do mroźni tylko dlatego, że „diody lubią chłód”.
Magazyny i ciągi wysokiego składowania
W magazynie problemem rzadko jest sama obecność żywności. Częściej chodzi o to, czy operator wózka, osoba kompletująca paletę i kontroler jakości widzą to samo: etykietę na regale, uszkodzenie kartonu, wyciek na posadzce i krawędź rampy. Przy wysokim składowaniu oprawa musi świecić równomiernie między alejkami, a nie tylko jasną plamą pod sobą. Cień belki regału potrafi ukryć pęknięte opakowanie równie skutecznie jak zbyt słabe światło.
Wysokość montażu ustala się razem z układem regałów, a nie „na oko” po zakończeniu budowy. Lampa zawieszona zbyt nisko wchodzi w skrajnię masztu wózka. Zawieszona zbyt wysoko, bez sprawdzenia rozsyłu, zostawia ciemne pasy w głębi alejki. Przy modernizacji warto zmierzyć istniejące punkty, a nie zakładać, że nowa oprawa LED zastąpi świetlówkę jeden do jednego i od razu poprawi widoczność kodów na górnych poziomach.
W ciągach komunikacyjnych liczy się odporność na uderzenie i pewność, że osłona nie spadnie na trasę wózka. Tu nie potrzeba tej samej geometrii co nad stołem produkcyjnym, ale luźna osłona, skorodowany uchwyt albo przewód zwisający nad alejką są realnym zagrożeniem mechanicznym. Dobrze działa prosty podział: oprawy nad regałami dobiera się pod wysokość i równomierność, a te nad skrzyżowaniami i bramami dodatkowo pod ryzyko kontaktu ze sprzętem.
Przykład z magazynu wyrobów gotowych: po wymianie oświetlenia alejki wyglądały jaśniej, ale etykiety na trzecim poziomie nadal były nieczytelne, bo belki rzucały cień dokładnie w miejscu kodu. Pomogło przestawienie dwóch opraw i dopasowanie kąta, a nie dokupienie mocniejszych lamp w całym obiekcie.
Strefy kompletacji i pakowania zamkniętego wyrobu
Kompletacja siedzi między magazynem a wysyłką. Pracownik czyta zamówienie, porównuje partie, sprawdza datę i stan opakowania zbiorczego. Światło ma ułatwiać tę kontrolę, nie tworzyć błysków na folii stretch i laminacie. Zbyt skupiona wiązka na stanowisku pakowania męczy wzrok i utrudnia odróżnienie podobnych kartonów stojących obok siebie.
Nad zamkniętym wyrobem ryzyko higieniczne jest mniejsze niż nad odkrytą żywnością, ale nie znika. Uszkodzona oprawa nadal może zanieczyścić opakowanie odłamkiem albo pyłem, a klient dostaje karton, którego nie da się już uznać za nienaruszony. Dlatego w tej strefie warto trzymać osłony w całości i nie odkładać wymiany „do następnego postoju”, nawet jeśli produkt jest już zapakowany.
Stanowiska z czytnikami kodów i ekranami potrzebują światła bez silnych odbić. Praktycznie sprawdza się równomierne oświetlenie całego blatu, a nie jedna jasna lampa wisząca dokładnie nad skanerem. Jeśli kompletacja odbywa się przy bramie, która często stoi otwarta, trzeba uwzględnić zmienną ilość światła dziennego: rano etykieta jest czytelna, po południu operator pracuje pod słońce albo w głębokim cieniu naczepy.
Przy pakowaniu zbiorczym warto rozdzielić dwa zadania wzrokowe. Kontrola nadruku i daty wymaga spokojnego, równomiernego światła na kartonie. Ocena uszkodzeń palety, taśmy i narożników wymaga widoczności z boku, nie tylko z góry. Jedna oprawa „nad środkiem stołu” zwykle nie załatwia obu.
Rampy, śluzy i pomieszczenia pomocnicze
Rampa i dok załadunkowy to miejsce, w którym światło wewnętrzne spotyka się z pogodą, pyłem z placu i ruchem naczep. Oprawa powinna być tak ustawiona, żeby nie oślepiała kierowcy cofającego ani osoby sprawdzającej plombę. Tu ważniejsza od efektu „mocnego światła” jest czytelność krawędzi rampy, prowadnic i oznaczeń na posadzce.
Śluzy, szatnie i korytarze między strefami nie są linią produkcyjną, ale ludzie przechodzą przez nie z brudnej do czystej części zakładu. Ciemny próg, nieczytelna instrukcja mycia rąk albo słabo widoczna granica stref łatwo prowadzą do pomyłek organizacyjnych. Oświetlenie tych miejsc dobiera się do ruchu ludzi i oznakowania, a nie kopiuje specyfikacji hali.
Pomieszczenia techniczne, rozdzielnie i korytarze serwisowe też warto ująć w tej samej mapie, choć wymagania higieniczne są tu inne. Technik musi widzieć oznaczenia, zawory i stan instalacji. Lampa, do której nie ma dojścia bez wchodzenia na regał albo nad linię, prędzej czy później zostanie pominięta przy przeglądzie.
Praktyczny porządek przy doborze pozostałych stref wygląda tak:
- opisz, co człowiek ma zobaczyć: etykietę, krawędź rampy, uszkodzenie kartonu albo oznaczenie strefy;
- zmierz wysokość, przeszkody i miejsca, w które wjeżdża sprzęt;
- oddziel ciągły ruch magazynowy od stanowisk, na których czyta się daty i kody;
- zapisz, kto wymienia oprawę i czy da się to zrobić bez zatrzymywania wysyłki.
Laboratoria i stanowiska kontroli jakości
Laboratorium zakładowe i punkt kontroli przy wejściu partii to miejsca, w których decyzja zapada na podstawie wyglądu próbki, osadu na szkle albo czytelności wydruku. Światło powinno być spokojne i równe na blacie, bez plamy pod jedną oprawą i cienia pod szafką. Przy ocenie barwy produktu nie miesza się światła dziennego z okna z przypadkową lampą nad biurkiem: rano próbka wygląda inaczej niż po zmroku, a protokół traci powtarzalność.
Nad stołem wagowym i przy komorze laminarnej liczy się też to, czego lampa nie może robić. Nie może nagrzewać próbki, rzucać odblasku na wyświetlacz wagi ani utrudniać czyszczenia blatu pod sobą. Oprawa wbudowana w sufit nad stołem jest zwykle lepsza niż zwisający kinkiet, którego nie da się domyć bez przestawiania sprzętu. Jeśli w laboratorium myje się szkło gorącą wodą, obudowa i uszczelka muszą znosić parę, nawet gdy reszta pomieszczenia wydaje się sucha.
Przykład z przyjęcia surowca: kontroler odrzucał partię marchwi „za szare plamy”, których na hali produkcyjnej nikt nie widział. Różnica brała się ze stanowiska pod oknem, a nie z innej jakości towaru. Po zasłonięciu okna na czas oceny i ustawieniu jednej, stałej oprawy nad blatem opisy w kartach kontroli zaczęły się zgadzać z tym, co widziała zmiana na linii.
Odpady, chemia myjąca i przejścia serwisowe
Pomieszczenie odpadów i punkt mycia pojemników są często najsłabiej doświetlone, a właśnie tam widać, czy pojemnik jest pusty, czy na posadzce został film i czy pokrywa domyka się naprawdę. Ciemny kąt przy kontenerze sprzyja odkładaniu worków „na chwilę” i późniejszemu wynoszeniu ich tą samą drogą, którą idzie czysta odzież. Oprawa w tym miejscu ma być odporna na uderzenie wózkiem i na zachlapanie, a jej wymiana nie może wymagać wchodzenia na kontener.
Magazyn środków myjących i pomieszczenie dozowania chemii to osobna strefa ryzyka. Tu człowiek czyta etykietę, stężenie i datę ważności, często przy wilgotnej posadzce i oparach. Światło ma pokazać nadruk na kanistrze i granicę wanny wychwytowej, a nie tylko rozjaśnić środek pomieszczenia. Oprawy i uchwyty dobiera się tak, aby nie korodowały od oparów i aby serwis nie odbywał się nad otwartymi pojemnikami.
Przejścia serwisowe za linią, podesty i dojścia do klap rewizyjnych warto potraktować jak miejsca pracy, nie jak resztkę po projekcie hali. Jeśli technik ocenia tam stan uszczelki, zaworu albo wycieku, potrzebuje światła na ścianie i przy posadzce, a nie tylko ogólnej poświaty z hali. Oprawa, do której dochodzi się po drabinie nad pracującą taśmą, w praktyce nie będzie sprawdzana. Lepiej przewidzieć punkt dostępu z boku albo lampę, którą da się skontrolować z poziomu podestu.
Przy odbiorze takich stref wystarczy krótki obchód po zmroku albo przy wyłączonym świetle dziennym. Warto wtedy sprawdzić, czy etykieta kanistra, krawędź wanny, pokrywa kontenera i oznaczenie drogi czystej są czytelne z miejsca, w którym naprawdę stoi pracownik. Jeśli któryś z tych elementów widać tylko po podejściu z latarką, oprawa jest zawieszona dla pustej kubatury, a nie dla zadania.
Na końcu mapy zakładu zostaje prosta zasada porządkująca zakupy: najpierw strefa i czynność, potem oprawa, a na końcu sposób jej wymiany i mycia. Magazyn, kompletacja, rampa, laboratorium i odpady nie potrzebują kopii lampy znad linii, ale też nie mogą wypaść z przeglądu tylko dlatego, że nie stoi tam otwarty produkt. Dobra decyzja jest wtedy, gdy po roku nadal wiadomo, dlaczego dana oprawa wisi właśnie tam i kto ma prawo ją otworzyć.
Najczęściej zadawane pytania (FAQ)
Czy istnieje certyfikat lampy zgodnej z HACCP?
Nie ma jednej, formalnej kategorii lamp gwarantującej zgodność z HACCP. Oprawę dobiera się na podstawie analizy zagrożeń, miejsca montażu, rodzaju produkcji i sposobu czyszczenia.
Jakie cechy powinna mieć oprawa LED w zakładzie spożywczym?
Powinna mieć gładką, łatwą do mycia obudowę, odpowiednią szczelność, odporność mechaniczną, chemoodporność oraz pewne mocowanie. Ważne są także zakres temperatury pracy i dokumentacja techniczna.
Czy stopień ochrony IP65 wystarcza do mycia lampy lancą ciśnieniową?
Nie należy tego zakładać. IP65 nie oznacza automatycznie odporności na mycie pod wysokim ciśnieniem. Taki sposób czyszczenia powinien być potwierdzony w dokumentacji producenta.
Jak dobrać natężenie oświetlenia w zakładzie spożywczym?
Natężenie zależy od rodzaju zadania wzrokowego. Inne wymagania dotyczą komunikacji, magazynowania, sortowania, dekorowania i kontroli jakości. Przy projektowaniu należy odwołać się do normy PN-EN 12464-1.
Czy oprawa LED musi mieć wykonanie ATEX?
Nie każda oprawa w zakładzie spożywczym wymaga ATEX. Jest ono potrzebne w strefach zagrożonych wybuchem pyłów lub gazów, zgodnie z oceną ryzyka i klasyfikacją strefy.
Jakie dokumenty dotyczące opraw należy przechowywać?
Podstawą są deklaracja zgodności, karta techniczna oraz instrukcja montażu i konserwacji. Warto także dokumentować kontrole stanu opraw, wymiany i działania podjęte po uszkodzeniach.